


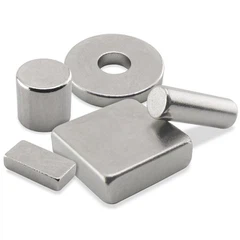














SukepintasNdFeB nuolatiniai magnetaigaminami miltelinės metalurgijos metodu. Nuo medžiagos paruošimo iki galutinio produkto pristatymo paprastai yra daugiau nei tuzinas proceso etapų, įskaitant kelis patikrinimus ir analizes skirtinguose etapuose.
Visas gamybos procesas yra sistemingas projektas, susipynęs vienas su kitu. Paprastai magnetinių ruošinių gamybos procesą vadiname priekinės gamybos grandimi, o ruošinių perdirbimo į galutinius produktus procesas vadinamas galinio apdorojimo grandimi. Magnetinių medžiagų gamintojai daugiausia skirstomi į dvi kategorijas: vienas yra gamintojas, turintis tiek priekinę gamybą, tiek galinį apdorojimą, o kitas yra perdirbimo gamintojas, kuris daugiausia dėmesio skiria galiniam apdorojimui.
1. Medžiagų paruošimas
Kai gamintojai pasirenka žaliavas, jie paprastai jas perka pagal magneto veikimo reikalavimus ir atitinkamus nacionalinius standartus. Prieš lydant, žaliavos supjaustomos ir apdorojamos paviršiumi.
2. Lydymas
Lydymas yra pirmasis sukepintų NdFeB nuolatinių magnetų gamybos procesas. Žaliavos karštai išlydomos lydymo krosnyje ir atšaldomos, kad susidarytų lydinio juostelės. Šiam procesui reikia, kad krosnies temperatūra pasiektų apie 1300 laipsnių ir trunka ilgiau nei keturias valandas.

3. Vandenilio laužymas + 4. Reaktyvinis malūnas
Du proceso etapai – smulkinimas vandeniliu ir malimas srove – bendrai vadinami miltelių gamyba, tai yra lydyto lydinio juostelių smulkinimo ir magnetinių miltelių gamybos procesas. Norint gauti gerai orientuotą magnetą, miltelių dalelės turi būti mažo dydžio (3-4 μm) ir turėti koncentruotą dydžio pasiskirstymą, o miltelių dalelės yra sferinės arba maždaug sferinės.

5. Paspaudimas
Susmulkinti magnetiniai milteliai kraunami į formą, orientacijai taikomas išorinis magnetinis laukas, o po orientavimo milteliai presuojami. Miltelių magnetinio lauko orientacija yra viena iš pagrindinių proceso technologijų, gaminančių didelio našumo sukepinto NdFeB. Liejimo procese šiuo metu pramonėje dažniausiai naudojami trys metodai: liejimas, liejimas plius šaltas izostatinis presavimas ir gumos formos izostatinis presavimas. Esant tokiam pačiam neodimio kiekiui, gumos formos izostatinis presavimas gali gauti didesnę magnetinę energiją. produktas.

6. Terminis apdorojimas
Po presavimo santykinis kompaktinio magneto tankis yra gana didelis. Norint, kad magnetas pasižymėtų aukštomis nuolatinėmis magnetinėmis savybėmis, kompaktą reikia kaitinti iki temperatūros, žemesnės už pagrindinės miltelių fazės lydymosi temperatūrą, ir tam tikrą laiką termiškai apdoroti. Šis procesas taip pat vadinamas sukepimu. Po gesinimo aukštoje temperatūroje jį taip pat reikia grūdinti tam tikroje temperatūroje, kad būtų optimizuota struktūra ir gautos geriausios magnetinės savybės. (Grūdinimas reiškia sukepinto magnetinių miltelių ruošinio atšaldymą iki tam tikros temperatūros ir vėl pakaitinimą)

7. Apdirbimas
Dėl magnetinio lauko orientacijos formavimo proceso charakteristikų ir techninių apribojimų sukepintiems magnetams sunku tiesiogiai pasiekti formos ir dydžio tikslumą praktiniam pritaikymui vienu metu. Daugelis gatavų magnetų yra mažo dydžio ir sudėtingos formos, todėl juos galima apdoroti tik iš tuščių tam tikros formos magnetų. Sukepinta NdFeB medžiaga yra kieta ir trapi, o bendruoju apdirbimu galima atlikti tik pjovimą, gręžimą, šlifavimą ir valcavimą.

8. Grūdų ribų difuzija
Retųjų žemių elementai disprosis ir terbis gali labai pagerinti medžiagos koercyvumą ir temperatūros stabilumą. Sukepintoms NdFeB medžiagoms, kurioms reikalinga didesnė koercicija ir darbo temperatūra, dažnai reikia pridėti disprozio ir terbio, tačiau šių dviejų elementų kainos yra labai didelės. Labai didelis, todėl magneto gamybos sąnaudos smarkiai padidės. Šiuo metu grūdų ribų difuzijos technologija dažniausiai naudojama pramonėje, siekiant sumažinti pridedamų sunkiųjų retųjų žemių elementų kiekį.
9. Paviršiaus apdorojimas
Sukepintas NdFeB yra miltelių medžiaga, pasižyminti labai stipriu cheminiu aktyvumu. Viduje yra mažytės poros ir ertmės, kurios lengvai rūdija ir oksiduojasi ore. Laikui bėgant magnetinės savybės susilpnės arba net prarandamos, todėl prieš naudojant būtina atlikti griežtą paviršiaus apžiūrą. Antikorozinis apdorojimas. Šiuo metu NdFeB antikoroziniam apdorojimui paprastai taikomas galvanizavimas, cheminis padengimas, elektroforezė, fosfatavimas ir kiti metodai. Galvanizavimas, kaip brandus metalo paviršiaus apdorojimo metodas, yra plačiai naudojamas.

10. Įmagnetinimas
Įmagnetinimas yra pagrindinis sukepintų NdFeB nuolatinių magnetų žingsnis siekiant gauti magnetizmą. Įmagnetintuvas yra įrankis magnetinėms medžiagoms arba magnetiniams įrenginiams įmagnetinti. Jis taiko magnetinį lauką įmagnetintiems NdFeB magnetams. Jei įmagnetintas magnetinis laukas negali pasiekti techninio soties magnetinio lauko, nuolatinio magneto liekamasis magnetizmas Br ir koercinė jėga Hcj nepasieks laukiamų verčių. Be įprasto vieno poliaus įmagnetinimo, sukepintas NdFeB taip pat gali būti įmagnetintas kelių polių pagal faktinius poreikius, tai yra, po įmagnetinimo plokštumoje gali atsirasti keli N ir S poliai.
11. Pakavimas ir siuntimas
Pakavimas ir siuntimas yra paskutinis žingsnis prieš magnetui išvažiuojant iš gamyklos. Magnetų gamintojas gali supakuoti pagal pirkėjo reikalavimus. Jeigu pirkėjas turi specialių pakuotės reikalavimų, jis gali iš anksto informuoti tiekėją. Sukepinti NdFeB nuolatiniai magnetai turi stiprų magnetizmą, todėl vietiniam transportui paprastai naudojamas sausumos transportas. Eksportuojant į užsienį, jie gali būti gabenami oro transportu po specialios magnetinės izoliacijos pakuotės ir profesionalių institucijų patikrinimo bei įvertinimo.